English
 日本語
 Français
 Español
 عربى
 italiano
Notizie del settore
 Oct 20, 2026
 Pubblicato da Amministratore
Spiegazione del processo di fustellatura: metodi, tolleranze e costi di imballaggio
Un foglio di stampa da 350 g/m² non diventa un cartone pieghevole finché non viene colpito da un righello d'acciaio. Ogni linguetta, fessura, piega, tacca e finestra in quel pezzo grezzo è una decisione presa in fase di fustellatura, e quelle decisioni ritornano più tardi come inceppamenti della colla, pieghe screpolate lungo la piega o scarto del 6% su una tiratura di 50.000 pezzi. Gli acquirenti che comprendono precocemente il processo di fustellatura tendono a discutere sui disegni della struttura invece che sugli scarti.
Innanzitutto la risposta pratica: è la matrice, non il catalogo della macchina, a determinare la tolleranza, mentre la lunghezza della tiratura decide se gli utensili piani o rotanti si ripagano da soli.
La versione breve
- La fustella fa parte della definizione del prodotto. Linee di taglio, linee di piega, intaccature e ponti di scarto vivono tutti in un'unica forma di compensato.
- Il pianale gestisce cartone rigido, cartone ondulato e tirature medio-brevi; il Rotary vince su stock sottili a volume.
- La tolleranza di rifilatura realistica sui lavori in cartone alimentati a foglio è di circa ±0,3 - ±0,5 mm, non di ±0,1 mm implicati da alcune schede tecniche.
- L'attrezzatura è un costo una tantum per progetto. Al di sotto di circa 5.000 pezzi di solito supera ogni altra riga di costo nel preventivo.
Contenuto
- 1 Cosa fa fisicamente il processo di fustellatura a un foglio
- 2 Dall'opera d'arte al pezzo finito: cinque passaggi
- 3 Pianale o rotativo: quale metodo si adatta alla tua corsa
- 4 Le linee di costo che nessuno ti mostra
- 5 Dove si trova la fustellatura nella produzione di imballaggi
- 6 Una breve lista di controllo prima di approvare gli strumenti
- 7 Cura, conservazione e conformità degli stampi
Cosa fa fisicamente il processo di fustellatura a un foglio
Una fustella è una forma di compensato, solitamente di spessore compreso tra 18 e 20 mm, nella quale un laser incide la forma di ogni taglio e piega. Il righello in acciaio è piegato per adattarsi a questi canali e pressato in modo che il tagliente sporga di qualche millimetro rispetto al legno. Quando il piano si chiude, il foglio rimane intrappolato tra il regolo ed un piatto d'acciaio; dove un filetto di taglio incontra la piastra, il pannello viene tagliato, e dove un filetto di piega incontra un canale nella contropiastra, il pannello viene compresso anziché tagliato.
Regola di taglio
Tipicamente acciaio da 2 o 3 punti a circa 23,8 mm di altezza. Recide il foglio ovunque tranne che in corrispondenza delle tacche, piccoli spazi non affilati da 0,5 a 1,5 mm che trattengono il pezzo grezzo all'interno del foglio fino alla rottura.
Regola di cordonatura
Si trova più in basso rispetto al filetto di taglio all'incirca rispetto al calibro della tavola e preme in una matrice larga circa il doppio del calibro. Una matrice abbinata si piega in modo pulito; un canale troppo stretto fessura la superficie patinata lungo la piega.
Gomma di espulsione
La gomma comprimibile accanto al regolo spinge la tavola fuori dal dado dopo ogni impressione. Una volta che si è indurito, gli spazi vuoti si attaccano al righello e il foglio successivo viene alimentato in un inceppamento.
Dopo il taglio, lo scheletro di scarto viene rimosso, tramite perni integrati nell'utensile o tramite una stazione di tranciatura separata, e le tacche vengono rotte in modo che i pezzi grezzi vengano rilasciati senza strapparsi. Una finestra viene aggiunta nella stessa fase in cui lo strumento trasporta una stazione di finestratura, motivo per cui le strutture finestrate devono essere confermate prima della realizzazione dello stampo anziché dopo.
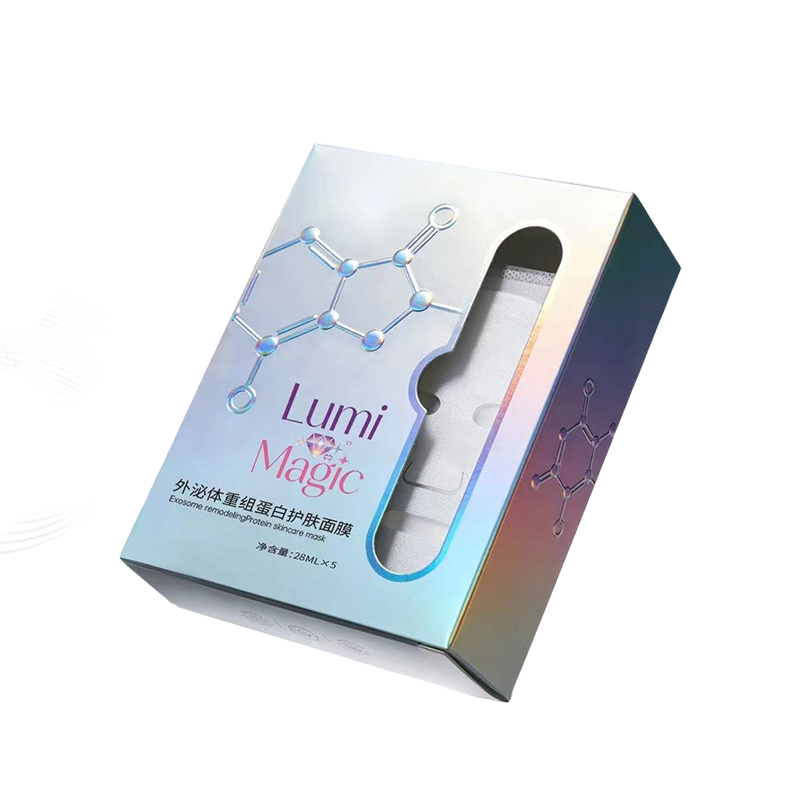 Scatola per la cura della pelle fustellata iridescente con finestra tagliata al laser Questo cartone iridescente per la cura della pelle piatto utilizza una finestra personalizzata tagliata al laser, rendendo la forma della finestra una decisione di attrezzatura da sistemare prima della produzione dello stampo. Visualizza il prodotto →
Le finestre tagliate al laser su una scatola rigida per la cura della pelle sono un buon esempio: il contorno della finestra e il motivo della piega si trovano in un unico strumento, quindi una modifica alla finestra significa una modifica alla fustella.
Dall'opera d'arte al pezzo finito: cinque passaggi
Struttura e linea di fustellatura
Una linea di fustellatura 1:1 separa gli strati di taglio, piega, perforazione e finestra. Controllare che la distanza delle linguette sia compresa tra 0,5 e 1 mm e un lembo di colla di almeno 12 mm, altrimenti l'incollatore piegherà il cartone storto indipendentemente dalla precisione con cui è stato tagliato.
Realizzazione di stampi
Compensato tagliato al laser, piegatura delle regole, intaccatura e svasatura. Da due a quattro giorni lavorativi sono normali e una revisione dopo l'approvazione riavvia il tempo.
Preparati
Blocco, regolazione della pressione e registrazione sul foglio stampato. Prevedere un consumo compreso tra 50 e 150 fogli e controllare la profondità delle pieghe sui primi venti perché i problemi di piega emergono molto prima che si manifestino i problemi di taglio.
Correre
Prima l'approvazione, poi un prelievo ogni 500-1.000 fogli. Fai attenzione alle scheggiature rotte, che fanno cadere i pezzi grezzi, e ai ganci causati dalla gomma stanca.
Spogliatura e rifinitura
Rimozione degli scarti, finestratura, incollaggio e qualsiasi assemblaggio manuale come inserimento di nastri o magneti. È qui che un pezzo grezzo tagliato in tolleranza diventa una scatola spedibile.
Pianale o rotativo: quale metodo si adatta alla tua corsa
Entrambi i metodi utilizzano lo stesso principio, ma l’economia degli utensili differisce nettamente. La superficie piana preme un foglio piatto contro una matrice piatta; il rotante avvolge la fustella attorno a un cilindro e alimenta un nastro o un foglio. La superficie piana mantiene meglio la registrazione su cartone pesante o prestampato, la rotativa produce più unità all'ora su supporti sottili.
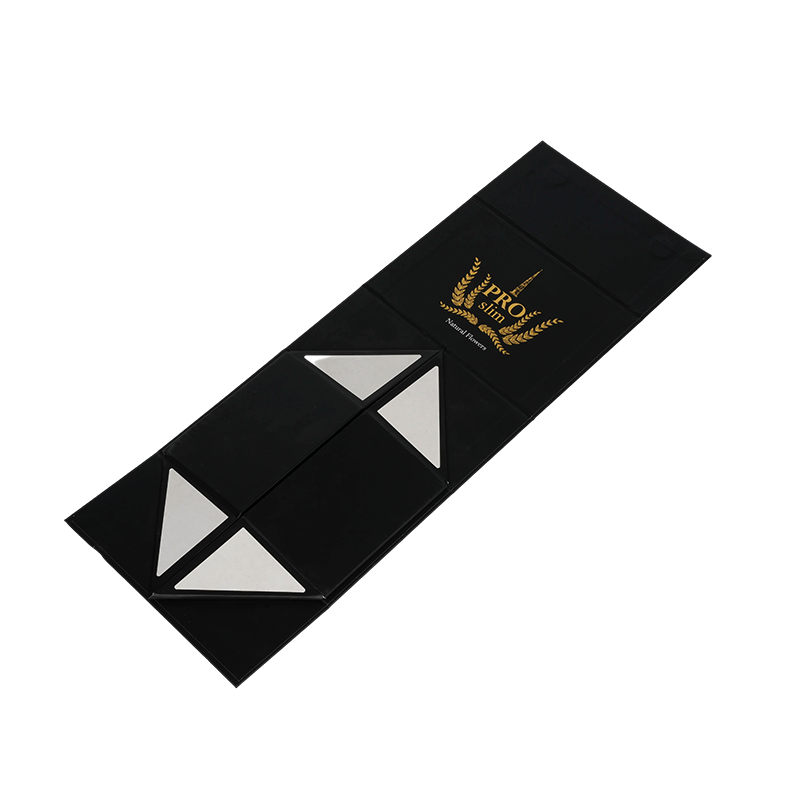 Confezione regalo pieghevole con fondo chiuso e stampa in lamina d'oro Una confezione regalo piatta con fondo chiuso con finitura nera opaca e lamina dorata; le sue linguette ad incastro si basano su una precisa registrazione di pieghe e tagli. Visualizza il prodotto →
Una confezione regalo con fondo bloccato è un utile punto di riferimento: i suoi quattro blocchi d'angolo si innestano in modo affidabile solo quando la fustella mantiene insieme la posizione di piega e la lunghezza di taglio, che è un territorio esattamente piatto con tirature di poche migliaia.
Le linee di costo che nessuno ti mostra
Chiedete a tre fornitori lo stesso cartone da 5.000 pezzi e la differenza di solito deriva dalle attrezzature e dalla preparazione, non dal prezzo del cartone. A quel volume, lo stampo e la configurazione dominano il costo unitario; si spinge lo stesso ordine a 40.000 pezzi e il quadro si inverte quasi completamente.
Altri due numeri compaiono raramente in una citazione. Innanzitutto, la vita della fustella: una fustella in acciaio su un cartone da 350 g/m² in genere regge da 100.000 a 300.000 impressioni prima della ri-rigatura, e la ri-rigatura costa circa un terzo di un nuovo strumento. In secondo luogo, lo scorrimento della tolleranza: una matrice di piega usurata allarga la linea di piega di una frazione di millimetro, il che è sufficiente per far aprire un cartone con fondo automatico su una linea di riempimento. Nessuno dei due è un difetto visibile su un campione; entrambi compaiono due settimane dopo l'inizio della produzione.
Dove si trova la fustellatura nella produzione di imballaggi
Gruppi di volumi fustellati in cui un pezzo grezzo deve essere spedito piatto ed eretto rapidamente a mano o a macchina. I cartoni per alimenti e bevande rappresentano ancora la quota maggiore perché combinano volumi elevati con una registrazione rigorosa su cartone stampato; seguono la bellezza e la cura della persona, spinte da strutture finestrate e rigide che necessitano di bordi netti.
La sezione del sacchetto e dell'etichetta viene spesso trascurata, eppure è qui che la fustellatura svolge un lavoro strutturale silenzioso: un rinforzo maniglia fustellata su una borsa da trasporto in kraft deve sopravvivere a pieno carico senza strappare il bordo superiore e tale prestazione è determinata dalla forma del taglio e dal raggio all'estremità di ciascuna fessura della maniglia piuttosto che dalla sola grammatura della carta.
Una breve lista di controllo prima di approvare gli strumenti
In pratica, l’approvazione di uno stampo è una decisione a senso unico. Attraversa questi punti prima che lo strumento vada al laser, perché ognuno di essi è più economico da fissare sullo schermo che sul compensato.
- Conferma la direzione della fibra rispetto alla piega principale. La piegatura trasversale su un cartone da 400 g/m² è la causa più comune di rotture dei dorsi.
- Richiedi un campione bianco della struttura esatta, non incollato, in modo da poter sentire la piega prima che la decorazione venga approvata.
- Controlla che la linea della fustella indichi lo spessore del cartone, la larghezza della matrice di cordone e le posizioni delle intaccature, non solo un contorno.
- Concordare chi possiede lo strumento, dove è archiviato e quante impressioni ha già eseguito se verrà riutilizzato.
- Impostare un AQL per screpolature e strappi separatamente dai difetti di stampa; falliscono per diversi motivi.
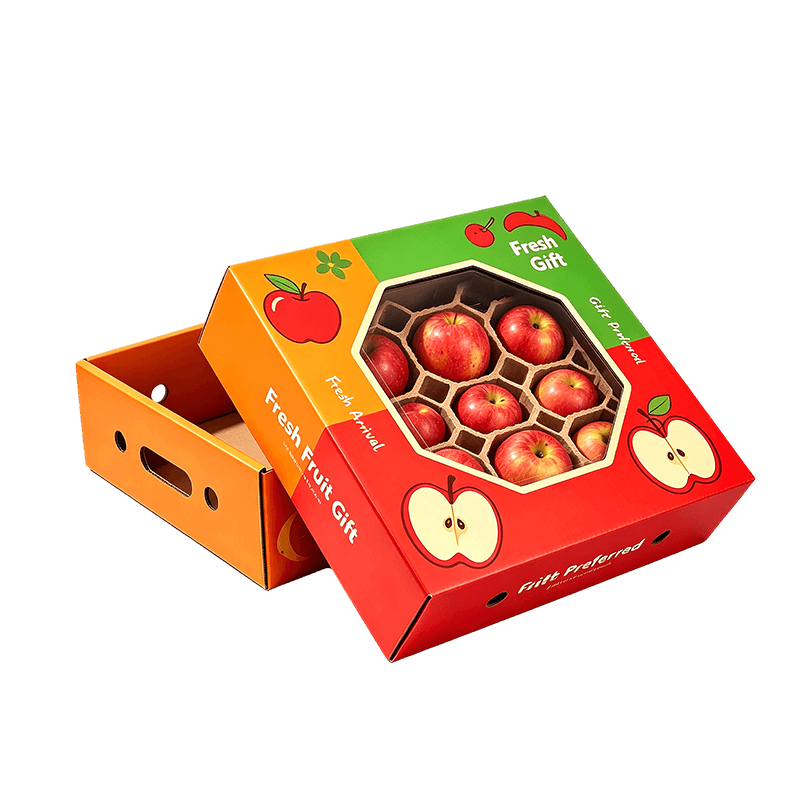 Confezione regalo di frutta pieghevole con finestra e inserto a nido d'ape Una scatola regalo per frutta ondulata con finestra ottagonale, inserto a nido d'ape e maniglia integrata; maniglia, finestra e inserto vengono tagliati in un unico passaggio di fustella. Visualizza il prodotto →
Le cassette per frutta pieghevoli a nido d'ape e con maniglia integrata sono un buon banco di prova per questa lista di controllo: la maniglia, la finestra e l'inserto a nido d'ape vengono tagliati in un unico passaggio, quindi qualsiasi modifica a un elemento li ritaglia tutti e tre. Se stai confrontando le strutture per la prossima stagione, ne vale la pena inviare la linea della fustella e il volume target alla squadra di conversione prima che l'opera d'arte sia finalizzata.
Cura, conservazione e conformità degli stampi
Mantenere lo strumento onesto
Conservare lo stampo piatto su uno scaffale, non inclinato, con un'umidità relativa compresa tra il 45 e il 55%; il compensato che si gonfia e si asciuga perde la sua registrazione. Etichetta ciascuna fustella con il codice di progettazione, il calibro del cartone e il conteggio delle impressioni. Ispeziona la gomma e le intaccature ogni 20.000 impronte e controlla la lucidatura della matrice della piega, che modifica silenziosamente la qualità della piega prima che appaia qualsiasi difetto visibile.
Cosa chiedono gli acquirenti
Per il contatto alimentare, il quadro di riferimento è EU 1935/2004 con Regolamento GMP 2023/2006, o FDA 21 CFR per il mercato statunitense. Tieni presente che una fustellatura espone la fibra fresca lungo ogni bordo tagliato, quindi i test di migrazione dovrebbero coprire il bordo tagliato e non solo la superficie stampata. I lubrificanti utilizzati sulla trafila e sugli estrattori devono essere di tipo alimentare nel punto in cui la confezione entra in contatto con il prodotto. La catena di custodia cartacea secondo FSC o PEFC e il controllo del processo secondo ISO 9001 sono i documenti di supporto richiesti dalla maggior parte degli acquirenti al dettaglio insieme alle specifiche.
Su una linea ben gestita, il processo di fustellatura è invisibile: i pezzi grezzi arrivano piatti, piegati in squadra e incollati senza alcuna regolazione. Quando è invisibile, lo strumento è stato specificato correttamente. Quando non lo è, l'argomento riconduce quasi sempre a una decisione presa sulla linea del dado.
Categorie di prodotti
Principalmente impegnata in vari tipi di scatole da imballaggio realizzate con materiali diversi e vari prodotti di carta.

-
E-mail
[email protected]Numero di telefono
+86-15300896380 -
Indirizzo
No. 58 Hongmudan Road, Songjiang District, Shanghai, China -
Collegamenti rapidi
Casa Chi siamo Servizio Industrie Notizie Casa -
Prodotti
Imballaggi alimentari Imballaggi cosmetici Confezione regalo Imballaggio dell'abbigliamento Imballaggi tessili per la casa -
non esitate a contattarci